PP防爆风机冲压方法及加热处理工艺
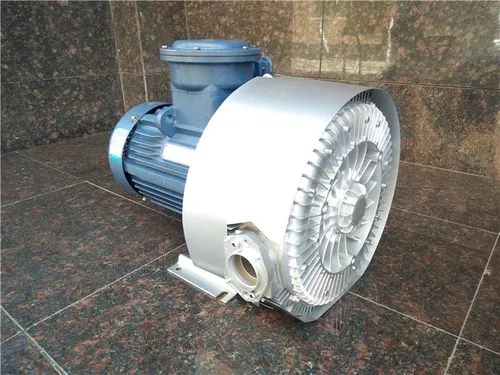
在化工、涂装、粉尘加工等易燃易爆作业场景中,PP防爆风机承担着可燃气体、粉尘的强制通风与废气排放工作,是防止火灾、爆炸事故发生的核心安全设备。PP材料凭借耐腐蚀、***缘、轻质、易加工的***性,成为防爆风机叶轮、风筒、导流件等部件的主流选材,而冲压成型与热处理工艺,直接决定风机的结构强度、防爆性能与使用寿命。本文从工艺机理、操作规范、质量管控三个维度,系统梳理PP防爆风机冲压方法与加热处理工艺,为行业生产提供实操参考。
一、PP防爆风机冲压成型方法
PP属于结晶型热塑性材料,熔点明确、弹性形变区间窄,高温下兼具塑性、低温下脆性明显,其冲压工艺不能直接套用金属材料的冷冲压模式,需结合材料***性,以热冲压为核心工艺,从预处理、冲压执行、冷却定型三个环节严格把控。
(一)冲压前材料预处理
预处理是保障冲压质量的基础,直接避免成型缺陷,分为三个关键步骤:
1. 材料选型与裁剪
***先选用添加抗静电剂、阻燃剂的改性PP专用板材,板材表面需平整无气泡、无裂纹,抗静电指数、阻燃等级需符合防爆标准。依据风机部件的展开尺寸进行精准裁剪,预留合理的加工余量,裁剪边缘需打磨光滑,杜***应力集中引发的开裂隐患。
2. 应力消除处理
PP板材在挤出成型阶段存在内应力,直接冲压易出现翘曲、龟裂,需采用80℃-100℃恒温烘箱预热1-2小时,缓慢降温至室温,通过热松弛消除内部应力,提升材料冲压适配性。
3. 表面清洁处理
彻底清除板材表面的油污、粉尘与杂质,采用无尘布搭配中性清洗剂擦拭,干燥后方可进入冲压工序,防止杂质在冲压过程中嵌入材料,降低成品结构强度。
(二)核心冲压工艺
PP防爆风机冲压以热冲压为核心,根据部件结构差异,分为通用热冲压与局部精准冲压两类:
1. 热冲压核心参数控制
热冲压的核心是精准控制加热温度,PP材料熔点在160℃-170℃,冲压加热温度需控制在150℃-165℃,低于熔点保障材料不熔融,高于软化点确保材料具备******塑性。加热方式采用红外辐射或热风循环加热,确保板材整体受热均匀,温差需控制在±5℃以内,杜***局部过热或加热不足的问题。
冲压过程中,模具需提前预热至120℃-140℃,降低材料与模具的温差,减少粘膜、拉伤问题。冲压压力需分级调节,初始以低压贴合板材,再逐步提升至额定压力完成成型,压力过小易出现成型不到位、尺寸偏差,压力过***易导致材料拉裂、壁厚不均。冲压速度控制在10-30mm/s,匀速作业,避免瞬时冲压力波动引发部件破损。
2. 风机部件差异化冲压
针对风机叶轮、风筒等不同部件,工艺细节略有调整。风筒属于对称筒状结构,采用热压胀形冲压,将预热后的PP板材放入分体模具,通过模芯与模腔的配合压力,一次性成型筒状结构,重点保障筒壁厚度均匀,接口处预留焊接余量。
叶轮属于曲面复杂部件,采用分段冲压工艺,先将板材冲压出叶片雏形,再通过二次热冲压完成叶片弧度、安装座的精准成型,冲压过程中配合专用定位工装,保障叶片角度、间距一致,满足风机动平衡要求。
(三)冲压后冷却定型
冲压完成的部件需在模具内保持压力冷却,待温度降至60℃以下再脱模,防止部件因高温弹性形变出现翘曲、回弹。脱模后需自然冷却至室温,严禁冷水急冷,避免温差应力引发部件开裂。冷却完成后进行初步尺寸校验,对厚度、弧度、孔位等关键参数进行测量,剔除成型不合格部件。
二、PP防爆风机加热处理工艺
冲压仅完成部件成型,加热处理工艺通过调控材料微观结构,***化PP材料的力学性能与防爆性能,是提升风机安全等级、延长使用寿命的核心工序,主要分为退火处理、热定型处理、性能强化热处理三类。
(一)退火处理:消除内应力,提升尺寸稳定性
冲压过程中,PP材料受挤压、拉伸作用,会产生新的内应力,在后期使用中易出现开裂、变形,必须通过退火处理消除应力。
退火工艺采用恒温渐进式加热,将冲压部件放入恒温烘箱,以5℃/min的升温速率升至100℃-110℃,保温1.5-3小时,保温时间依据部件厚度调整,厚度每增加2mm,保温时间延长30分钟。保温结束后,以10℃/min的降温速率缓慢冷却至室温,严禁快速降温。
通过退火处理,PP分子链从取向状态逐渐恢复,内部应力充分释放,可有效避免风机运行中因振动、温度变化引发的部件开裂,保障结构稳定性,同时提升部件尺寸精度,适配风机整体装配。
(二)热定型处理:固定结构形态,提升承压能力
风机叶轮、导流叶片属于受力部件,在高速运转中会承受气流冲击,需通过热定型处理固定冲压形态,提升结构强度。
热定型温度控制在120℃-130℃,略低于冲压温度,通过低温长时间加热,让PP分子链重新排列,与冲压成型的形态紧密结合。采用专用定型夹具固定部件,在加热过程中保持结构尺寸,避免定型过程中出现形变。定型保温时间控制在1-2小时,随后缓慢冷却至室温。
热定型可***幅提升部件的刚性与承压能力,降低风机运转中的弹性形变,减少振动、异响问题,同时增强部件的耐温性能,避免高温工况下出现软化变形,适配防爆风机的长期稳定运行。
(三)抗静电与阻燃强化热处理:筑牢防爆核心性能
防爆风机的核心要求是杜***静电积聚、具备阻燃能力,改性PP材料中的抗静电剂、阻燃剂需通过热处理完成均匀分散与固化,发挥***效能。
将部件加热至80℃-90℃,保温2小时,此温度区间既能促进抗静电剂、阻燃剂在材料内部均匀扩散,又不会破坏PP基材的分子结构。热处理过程中,需保持通风环境,避免添加剂挥发影响性能。热处理完成后,需对部件进行抗静电检测与阻燃性能测试,确保表面电阻值、阻燃等级符合***家防爆标准。
通过该热处理工艺,可彻底激活材料内部的防爆助剂,让部件具备稳定的抗静电、阻燃***性,在输送可燃气体、粉尘时,有效避免静电火花、明火引发的爆炸事故,从材料层面筑牢安全防线。
三、工艺质量管控与***化要点
PP防爆风机的冲压与热处理工艺,需建立全流程质量管控体系,从材料、工艺、检测三个维度保障成品质量。
1. 材料管控:***先选用改性专用PP板材,每批次材料需进行熔点、抗静电、阻燃性能检测,不合格材料严禁投入使用。
2. 工艺管控:建立冲压、热处理参数台账,实时监控温度、压力、保温时间等核心参数,确保每批次工艺一致,杜***随意调整参数。
3. 成品检测:冲压热处理完成后,需进行外观检测、尺寸检测、力学性能检测、防爆性能检测,重点排查裂纹、气泡、壁厚不均等缺陷,对叶轮进行动平衡测试,保障风机运行平稳。
四、工艺***化方向
随着防爆风机向轻量化、高安全方向发展,未来PP防爆风机的冲压与热处理工艺可从两个方向***化:一是升级加热技术,采用激光分区加热、电磁感应加热,实现精准控温,提升复杂部件的冲压精度;二是***化热处理工艺,通过多段式退火、梯度定型,进一步提升材料综合性能,在减重的同时保障防爆等级,适配更严苛的易燃易爆作业场景。
PP防爆风机的冲压与加热处理,是一套环环相扣的系统性工艺,二者相辅相成,既决定部件的成型质量,也决定风机的安全性能。企业需结合材料***性、部件结构,严格把控每一道工序,通过精细化参数控制、全流程质量管控,才能生产出安全、稳定、耐用的防爆风机,为易燃易爆场所的安全生产提供可靠保障。
上一篇:PP防爆风机铺设施工的关键注意事项 下一篇:三大维度,决定PP防爆风机的真实效能